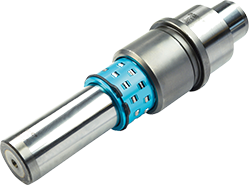
在现代化工厂的精密车间里,一套大型级进模具正以每分钟数百次的速度冲压出厚度不足0.1毫米的电子元件。每一次冲压,上模与下模之间都必须保持微米级的对中精度,否则产品毛刺、尺寸偏差乃至模具损坏将接踵而至。支撑这种极致重复精度的核心部件,正是高精度导柱导套。
作为模具与自动化设备中承担导向功能的关键基础件,导柱导套看似结构简单——一根经过精密磨削的圆柱体与一个内孔经过精细研磨的套筒配合工作。然而,正是这种“简单”背后,隐藏着材料科学、热处理工艺、超精加工与检测技术的多重极限挑战。近年来,随着消费电子、新能源汽车、医疗器械等领域对零部件精度要求持续提升,高精度导柱导套的技术门槛与市场关注度同步走高。
行业通行的精度分级中,高精度导柱导套通常指配合间隙控制在3微米以内、圆柱度误差不超过1.5微米的产品。部分超精密应用场景下,这一数值还需进一步压缩。要实现如此严苛的配合,首先考验的是材料基础。目前主流方案采用高碳铬轴承钢或合金工具钢,通过真空脱气冶炼降低夹杂物含量,再经多向锻造细化晶粒。热处理环节则普遍引入深冷处理技术,在零下150摄氏度至零下196摄氏度区间保温,促使残余奥氏体向马氏体转变,从而获得尺寸稳定性与硬度均匀性。
磨削加工是决定最终精度的核心工序。传统外圆磨床已难以满足需求,高精度导柱导套的生产线越来越多地采用超精密数控磨床,配合在线激光测量与闭环反馈系统,实现加工过程中实时补偿砂轮磨损与热变形。部分领先产线更引入磁流变抛光或弹性发射加工等非传统工艺,将表面粗糙度Ra值控制在0.05微米以下,相当于镜面级别。
不同下游领域对高精度导柱导套的需求呈现显著分化。在半导体封装模具中,导柱导套不仅要保证位置精度,还需具备抗微振动的阻尼特性,以应对高频次、小行程的往复运动。在新能源汽车驱动电机铁芯的高速冲压模具中,导柱导套面临的是每分钟超过400次的高频冲击,对耐磨性与抗咬合性能提出极高要求。而在医疗导管挤出模具或光学透镜注塑模具中,耐腐蚀性与无油润滑成为关键指标。
这种多元化需求推动产品体系不断细分。例如,针对高速冲压场景,表面涂层技术从传统的硬铬镀层向类金刚石碳基涂层、氮化钛铝多层复合涂层演进,摩擦系数可降低至0.1以下,同时保持高硬度。针对洁净环境,则开发出陶瓷导套或工程塑料保持架结构,避免润滑剂污染。针对重载工况,滚珠导柱导套组件通过预压调整,在保证导向精度的同时分担径向载荷,延长维护周期。
高精度导柱导套的质量控制,高度依赖检测设备的精度。圆度仪、圆柱度仪、三坐标测量机是基础配置,而针对配合间隙的测量,则需借助气动量仪或高精度电感测微仪,分辨率达到0.01微米级别。值得关注的是,离线检测正逐步向在线检测与全检方向过渡。部分制造单元将白光干涉仪或共聚焦显微镜集成到生产线末端,对每一套导柱导套的配合面进行非接触式扫描,数据自动上传至制造执行系统,实现质量追溯与工艺参数的自适应优化。
检测数据的积累也在反哺设计。通过对大量配合间隙与磨损寿命的关联分析,工程师能够更精准地设定不同工况下的初始间隙范围,避免过度追求“零间隙”而导致的早期卡滞。这种基于数据的迭代思路,正在改变传统依赖经验试错的制造模式。
高精度导柱导套的制造并非孤立环节。上游钢材的纯净度、热处理设备的温控精度、磨削砂轮的粒度均匀性,乃至切削液的过滤等级,都会在最终产品上留下印记。因此,领先的制造企业不再仅仅关注自身工序,而是向上游延伸,与材料供应商共同开发专用钢种,与设备厂商联合定制磨削方案。这种深度协同,成为突破精度瓶颈的有效路径。
与此同时,绿色制造理念正在渗透。传统导柱导套生产中的酸洗、电镀等环节面临环保压力,推动无酸洗拉丝、低温离子渗氮、物理气相沉积等替代技术加速落地。切削液集中过滤与再生系统、磨削屑回收利用装置,也逐渐成为规模化产线的标准配置。减少单位产品能耗与废弃物排放,已从合规要求转变为企业竞争力的组成部分。
当制造业向更高精度、更高效率、更低能耗方向演进时,高精度导柱导套的价值将被重新审视。它不再是简单的标准件采购项,而是影响整条产线节拍、产品良率与维护成本的关键变量。未来,随着智能传感技术与自润滑材料的突破,具备状态自监测、寿命可预测功能的智能导柱导套或将从实验室走向产线。而在微观尺度上,原子层沉积等前沿技术有望将表面工程推向新的极限。
对于制造企业而言,理解高精度导柱导套的技术逻辑,意味着掌握了提升装备整体性能的一把钥匙。在这个看不见的配合面上,精度每前进一小步,都可能撬动下游产品性能的一大步。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南
 快速报价
 (


 客服微信